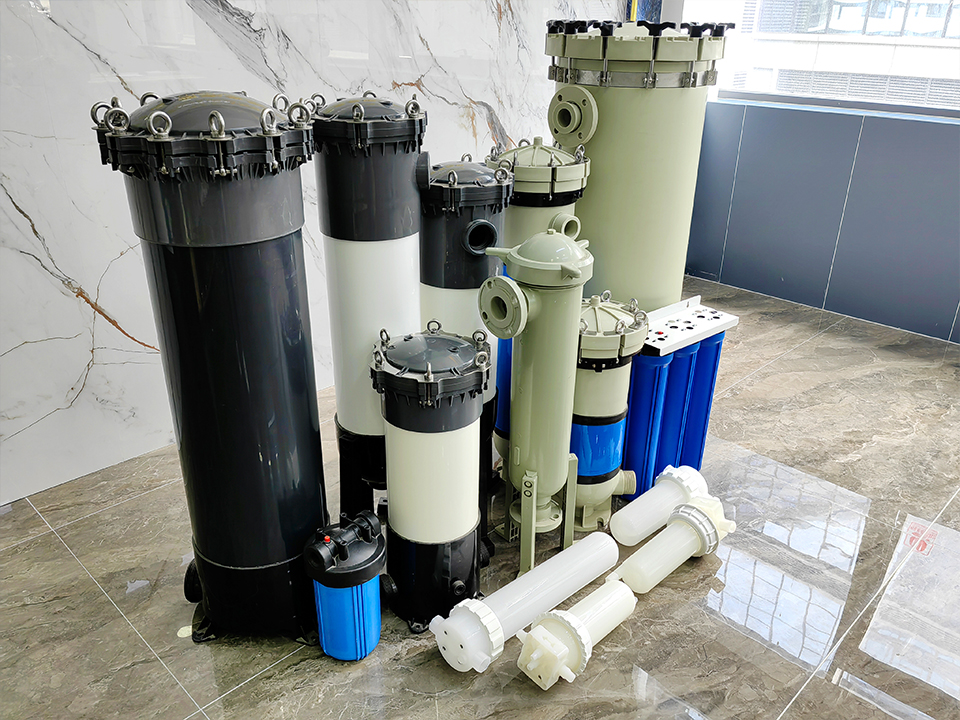
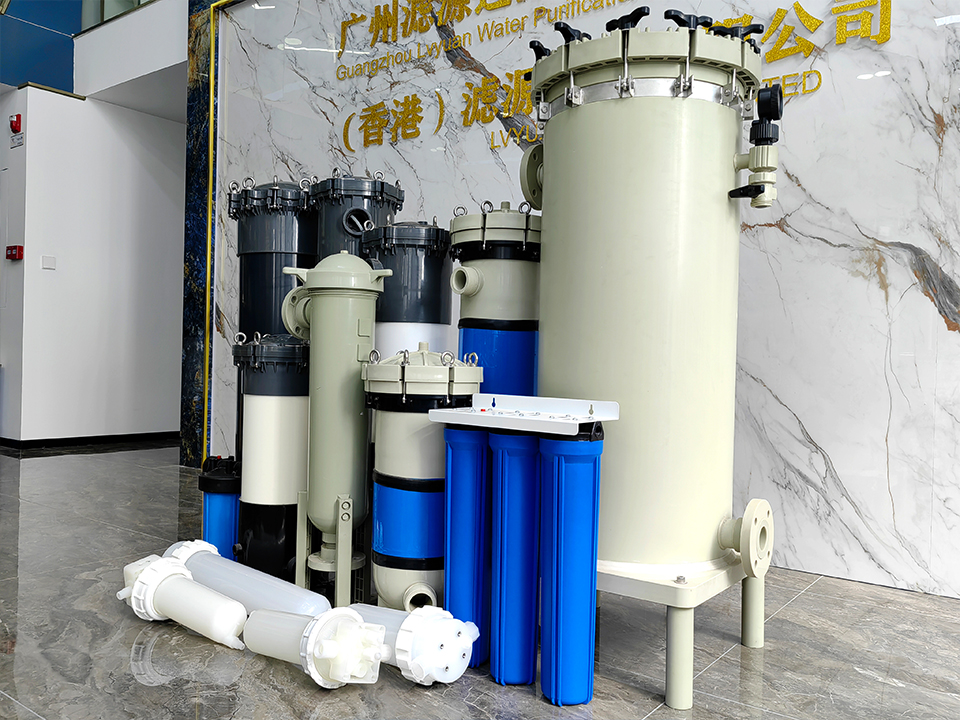
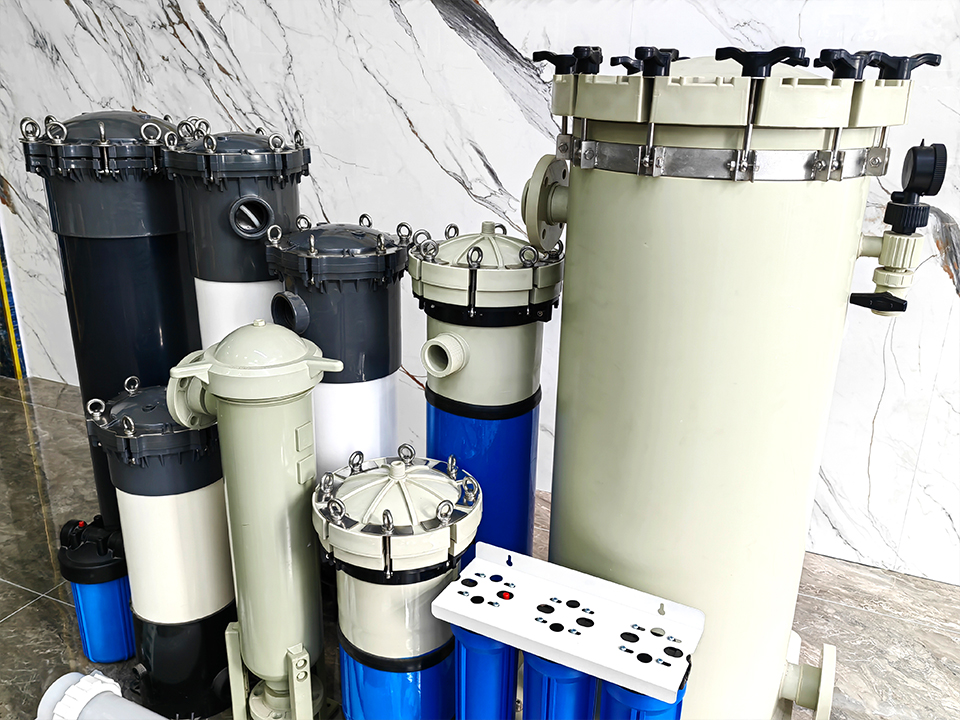
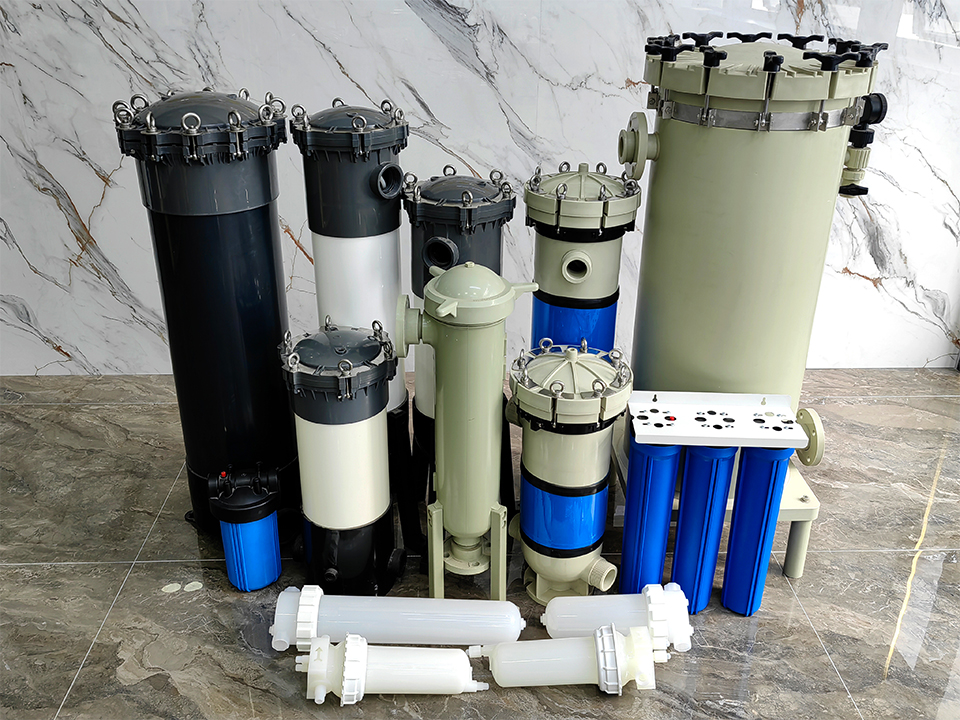
شركة قوانغتشو لفيوان لمعدات تنقية المياه المحدودة هي شركة تصنيع مرشحات صناعية تأسست في عام 2009 تقوم بتصميم وتصنيع علب المرشحات المصنوعة من الفولاذ المقاوم للصدأ، وخزانات المياه المعقمة المصنوعة من الفولاذ المقاوم للصدأ، وعناصر المرشحات، وأكياس المرشحات، ومواد البوليمر الفائق، ومنتجات المرشحات الملبدة. يختار المشترون Lvyuan لدعم تصنيع المعدات الأصلية/التصنيع حسب الطلب، ومراقبة الجودة ISO9001، وشهادات متعددة البلدان.
شركة قوانغتشو لفيوان لمعدات تنقية المياه المحدودة.
ليس لأن هذا الجزء معقد نظريًّا، بل لأن سدادة بلاستيكية قابلة للنفاذية قطرها 12 ملم، أو قرصًا، أو فتحة تهوية، أو كاتم صوت، أو موزع، أو فتيل، أو محدد التدفق، أو مرشح خزان، يمكنه أن يقرر بهدوء ما إذا كان جهاز التحليل $40,000، أو مضخة الجرعات، أو وحدة الضاغط، أو النظام الفرعي الطبي، أو خرطوشة معالجة المياه، ستعمل كآلة أم كمصدر لمطالبات ضمان الخدمة.
سأذكر أولاً مسألة “عدم الترحيب”: معظم الشركات المصنعة للمعدات الأصلية (OEM) لا تقلل من مواصفات المرشحات البلاستيكية المقسّمة القابلة للنفاذية ليس لأنها تفتقر إلى المهندسين، بل لأنها ترغب في أن يكون المرشح «مجرد عنصر» من وجهة نظر أقسام المشتريات، والأدوات، وضمان الجودة، وإدارة المواد. ومع ذلك، فهي ليست كذلك. فهي جهاز للتحكم في التدفق، وحاجز ضد التلوث، وعامل إجهاد، ومساحة سطح للتلامس الكيميائي، وفي بعض الحالات، مصدر صداع مزمن يتخفى في شكل قطعة بلاستيكية رخيصة الثمن.
إذن، ما الذي يجب عليك تحديده فعليًّا؟ وما الذي يجب عليك نفيه؟
الحقيقة المرة بشأن المرشحات البلاستيكية المسامية المُتلبَّدة في الأجهزة الأصلية (OEM)
المرشحات البلاستيكية المسامية الملبدة هي مكونات تنقية مصنوعة يدويًّا عن طريق ربط جزيئات مسحوق البلاستيك تحت تأثير الحرارة والضغط، مما ينتج عنه بنية مسامية محكومة تسمح بتدفق الهواء أو الغاز أو السوائل. وفي تطبيقات تصنيع المعدات الأصلية (OEM)، تُستخدم هذه المرشحات عندما يتعين أن يكون المرشح مدمج الحجم وقابلًا للتكرار ومتوافقًا كيميائيًّا ومُدمجًا ميكانيكيًّا مباشرةً في منصة معدات أكبر.
يبدو أن هذا نظيف.
ليس كذلك.
المشكلة تكمن في التفاوت في المعايير. فقد يُذكر في مواصفات أحد مكونات المجلة “40 ميكرون”، لكن الأسئلة الحقيقية هي: هل يُقصد حجم المسام العادي أم الحجم الأقصى للمسام؟ وما هو مستوى الإجهاد الذي يحدث عنده تسرب الهواء في الهيكل؟ وما هو سلوك التشبع بالسائل المعني؟ هل هناك تباين في الكثافة من دفعة إلى أخرى؟ هل تم تلبيد المكون من HDPE، أم UHMWPE، أم PP، أم PTFE، أم PVDF، أم من مسحوق مخلوط لا ينوي أحد مناقشته بعد توقيع اتفاقية عدم الإفصاح (NDA)؟
لقد رأيت مجموعات من مصنعي المعدات الأصلية (OEM) تهتم بشدة بعلامة المحرك التجارية، وغطاء لوحة الدوائر المطبوعة (PCB)، ووقت استجابة الصمامات، ثم توافق بعد ذلك على مرشحات بلاستيكية مسامية بملاحظة مرسومة في سطر واحد تقول: “مرشح مسامي، 20 ميكرومتر، أبيض”. هذه ليست مواصفات. إنها مجرد مقامرة.
ما هي الوظيفة الفعلية للمرشحات البلاستيكية المسامية الملبدة؟
تقوم المرشحات البلاستيكية المسامية الملبدة بوظائف احتجاز الجسيمات، وتقييد الدوران، والتهوية، والانتشار، والامتصاص، والرش، وتخفيف الضوضاء، ودوران السوائل، وذلك وفقًا لشكلها الهندسي وموادها. وعلى عكس الشبكات المنسوجة أو الوسائط المطوية، فإن شبكة المسام تكون ثلاثية الأبعاد، مما يمنح المكون قدرة على تحمل الأحمال العمقية وانخفاضًا متوقعًا في الإجهاد عند تصنيعها بالشكل المناسب.
القيمة لا تكمن في البريق، بل في الاندماج.
يمكن تشكيل أو ضغط قطعة مرشح من البولي إيثيلين المُتلبَّد لتصبح أقراصًا صغيرة، أو أعمدة، أو أكوابًا، أو مخاريط، أو صفائح، أو سدادات، أو مكونات مرشحات بلاستيكية أصلية (OEM) خاصة بالمصنع. ويُعد ذلك أمرًا مهمًا في الأدوات التي لا يكون فيها المرشح خرطوشة قابلة للاستبدال، بل جزءًا من هيكل الماكينة.
تشمل الاستخدامات العادية لمصنعي المعدات الأصلية ما يلي:
فتحات تهوية لاستنزاف الهواء للمضخات وأجهزة التحكم التي تعمل بالهواء المضغوط.
تنقية السوائل داخل أنظمة التطبيقات، وأجهزة التحليل في مختبرات الأبحاث، ووحدات معالجة الحبر.
انتشار الغاز في معالجة المياه، والتخمير، والأجهزة البيئية.
فتحات تهوية الخزانات الخاصة بالأنظمة الهيدروليكية والكيميائية والتشخيصية.
محددات التدفق في الأجهزة الهيدروليكية ذات القطر الصغير.
كاتمات الصوت لمنافذ العادم التي تعمل بالهواء المضغوط.
مرشحات الحماية المثبتة قبل وحدات الاستشعار أو الملفات اللولبية أو الصمامات الدقيقة.
وبالطبع، في بعض الأحيان يكون الغرض الأساسي من الفلتر هو منع العملاء من إتلاف المعدات بسوائلهم الخاصة. ويحدث ذلك في حالات أكثر مما يعترف به الموردون.
لماذا تختار الشركات المصنعة للمعدات الأصلية (OEM) المرشحات البلاستيكية المسامية بدلاً من الوسائط التقليدية؟
تختار شركات تصنيع المعدات الأصلية (OEM) المرشحات البلاستيكية المسامية عندما تحتاج إلى مرشح قائم بذاته وثابت الشكل، قادر على تحمل عمليات المناولة والتجميع والاهتزاز والتعرض للمواد الكيميائية دون الحاجة إلى قفص منفصل أو حزمة طيات. وهي ليست دائمًا أفضل أنواع المرشحات، لكنها عادةً ما تكون من أكثر المرشحات قابلية للتصنيع.
هذا الاختلاف مهم.
قد يوفر الغشاء المطوي احتجازًا تامًا عند 0.2 ميكرومتر، ولهذا السبب فإن خرطوشة ترشيح غشائية مطوية من مادة PP/PTFE مع قدرة تنقية تبلغ 0.2 ميكرون وهذا الأمر منطقي عند استخدام محاليل التعقيم أو المحاليل عالية الكفاءة أو محاليل التلميع. ولكن بالنسبة للعديد من إعدادات الشركات المصنعة للمعدات الأصلية (OEM)، لا تكمن المشكلة في التقاط الجسيمات الأصغر من الميكرون. بل يكمن القلق في التحكم في تصريف الهواء، والدوران القابل للتكرار، ومنع الرش، والتحكم في الشظايا الخام، أو فتحات التهوية المقاومة للمواد الكيميائية في الأجزاء البلاستيكية الصغيرة المعرضة للصدمات.
أما خرطوشة الترشيح العميق المصنوعة بتقنية النفخ بالذوبان فهي مختلفة مرة أخرى. أ خرطوشة ترشيح عميقة مصنوعة من البولي بروبيلين المنفوخ بالذوبان يوفر ترشيحًا عميقًا منخفض التكلفة في العقارات القابلة للتغيير، إلا أنه يُعدّ مرهقًا مقارنةً بسدادة نفاذة متكلسة يتم تثبيتها مباشرةً داخل الأجهزة.
وماذا عن المعدن الملبد المقاوم للصدأ؟ إنه أقوى. وأكثر سخونة. وأغلى بكثير. أ خرطوشة ترشيح مسامية متكلسة من الفولاذ SS316 تُستخدم في الأماكن التي تجعل فيها درجات الحرارة أو الضغط أو المذيبات أو الإجهاد الميكانيكي البلاستيك يبدو هشاً.
المنتجات: البولي إيثيلين (PE)، والبولي بروبيلين (PP)، والتترافلوروإيثيلين (PTFE)، والبولي فينيل فلوريد (PVDF)، والمواد الكيميائية التي لا يرغب أحد في امتلاكها
خيار المنتج هو الذي يحدد ما إذا كان المرشح البلاستيكي المسامي المُتلبَّد سيصبح مكونًا ثابتًا من مكونات المعدات الأصلية (OEM) أم مشكلة تتفاقم ببطء.
تُعد مرشحات البولي إيثيلين القابلة للنفاذية الخيار الأساسي، حيث يوفر البولي إيثيلين (PE) مقاومة كيميائية عالية، وتكلفة معقولة، وسلوك تلبيد موثوقًا به. ويضيف البولي إيثيلين عالي الكثافة (UHMWPE) مقاومة للتآكل وصلابة. أما البولي بروبيلين (PP) فيمكن أن يكون مفيدًا في حالات المياه ذات درجات الحرارة المرتفعة والتعرض المباشر لمجموعة أوسع من المواد الكيميائية. ويقدم البولي تيترافلوروإيثيلين (PTFE) مقاومة كيميائية أفضل بكثير، لكن الحصول عليه وإجراء الاختبارات التنظيمية عليه أصبح أكثر صعوبة. أما مادة PVDF فتقع في الوسط: فهي أكثر صلابة كيميائيًا من العديد من أنواع البلاستيك الأخرى، ولكنها ليست دائمًا الخيار الأقل تكلفة.
وإليكم النسخة الصريحة:
عادةً ما تكون شركة «بي إي» هي الرائدة في المجال التجاري.
عادةً ما يمثل البولي بروبيلين (PP) الحل الوسط فيما يتعلق بمياه المعالجة.
PTFE هو الأنبوب المرن المقاوم للمواد الكيميائية.
يُعد مادة PVDF الخيار الأمثل عند توفر الميزانية اللازمة.
لكن اسم المادة وحده لا يكفي. اطلب معرفة الدرجة، والسماكة، والمواد المضافة، ونظام التلوين، وحالة المادة الرابطة، والتوقعات المتعلقة بالمواد القابلة للاستخلاص، وإقرارات RoHS/REACH، وحالة ملاءمة ملامسة الأغذية إن كان ذلك ذو صلة، وبيانات التعرض لمركبات PFAS عندما تدخل البوليمرات الفلورية أو المكونات المفلورة في النقاش.
أدت لائحة وكالة حماية البيئة (EPA) المتعلقة بمركبات PFAS إلى تغيير نبرة المحادثات مع الموردين. تستهدف هذه السياسة موردي ومستوردي مركبات PFAS أو المنتجات التي تحتوي عليها، وذلك بأثر رجعي إلى 1 يناير 2011، وتطلب تفاصيل مثل الاستخدام، وكمية الإنتاج، والتخلص منها، والتعرض لها، ومعلومات المخاطر. وهذا لا يعني أن كل مرشح بلاستيكي قابل للنفاذ يمثل مشكلة تتعلق بمركبات PFAS. بل يشير إلى أن الشركات المصنعة للمعدات الأصلية (OEM) التي تشتري مادة PTFE أو PVDF أو الطلاءات المفلورة أو المواد السرية “المقاومة للمواد الكيميائية” يجب أن تتوقف عن التغاضي عن هذه الأمور.
تتبعها. أو ادفع لاحقًا.
حجم المسام ليس مجرد رقم تسويقي
ينبغي التعامل مع حجم المسام في المرشحات البلاستيكية المقسّمة القابلة للنفاذية باعتباره مواصفة هندسية مفيدة، وليس مجرد صفة إرشادية. وتشمل هذه المواصفات المهمة عادةً الحجم الاسمي للمسام، والحجم الأمثل للمسام، والتسربات في الهيكل، وانخفاض الضغط، وعامل الفقاعات أو طريقة اختبار النفاذية عند الاقتضاء، ومقاومة الأبعاد، وسماكة الوسط.
وهنا تكمن المشكلة في كتيبات المبيعات.
“قد تشير عبارة ”10 ميكرون» إلى درجة احتجاز صغيرة. وقد تعني تقديرًا نموذجيًا لحجم المسام. أو قد تشير إلى جودة المسحوق الداخلية لدى الموزع. أو قد تشير إلى ما طلبه العميل الأخير. وما لم تُرفق طريقة الاختبار، فإن هذا الرقم لا يعدو كونه مجرد رقم زخرفي.
بالنسبة لمصنعي المعدات الأصلية (OEM)، أود أن أرى على الأقل هذه القيم في الرسم التوضيحي أو في وثيقة الموزع المعتمد:
المادة: HDPE، UHMWPE، PP، PTFE، PVDF، أو مزيج محدد.
الحجم الاسمي للمسام: لأغراض الترشيح.
الحجم الأقصى للمسام: لأغراض الدفاع والوقاية من مخاطر التلوث.
حركة الهواء أو تدفق الماء: عند فرق ضغط محدد.
انخفاض الضغط: عبر المكون بأكمله، وليس عبر عينة مختبرية مثالية.
القياسات: القطر الخارجي، القطر الداخلي، الطول، التناظر، كثافة الجدار، أو خصائص الضغط.
نطاق المسامية أو السماكة: للتحكم في التباين بين الدُفعات بأكملها.
مستوى النظافة: البقايا، والزيوت، ومواد فصل القوالب، وتغليف المنتجات.
التوافق مع إجراءات التعقيم: أشعة جاما، أو أكسيد الإيثيلين، أو البخار عالي الضغط، أو لا شيء.
إمكانية تتبع الدُفعات: مجموعة المواد، دفعة التلبيد، بيانات التقييم.
لماذا نكون متطلبين إلى هذا الحد بالنسبة لقطعة بلاستيكية قد لا تتجاوز تكلفتها بضعة سنتات؟ لأن المنطقة المتضررة لا تكلفتها بضعة سنتات.
مرشحات بلاستيكية متكلسة مصممة حسب الطلب: ما الذي يجب اختياره قبل طلب عرض الأسعار
المرشحات البلاستيكية المُتلبدة المصنوعة حسب الطلب ليست مجرد أشكال غير مدرجة في الكتالوج. إنها التزامات تصنيعية، وكل سطر غامض في طلب عرض الأسعار ينتهي به الأمر إلى أن يصبح طلبًا مستقبليًّا على تعديل المواصفات. وقبل طلب الأسعار، يتعين على مصنعي المعدات الأصلية تحديد بيئة تشغيل المكون، والهدف من عملية التنقية، وطريقة التركيب، ومتطلبات التعرف عليه.
لا تبدأ بعبارة “أرسلوا لنا أفضل مرشح بلاستيكي قابل للنفاذ”.”
ابدأ بهذا:
ما هو السائل الذي يمر عبر المرشح؟
هل يتعلق الأمر بالهواء، أم الغاز، أم الماء، أم الزيت، أم المذيبات، أم الكواشف، أم المطهرات، أم السوائل العضوية؟
ما هي نطاقات درجات الحرارة التي سيتعرض لها المرشح أثناء التشغيل والتخزين والتنظيف؟
هل يعمل المرشح على حماية الأدوات، أم تنظيم التدفق، أم توزيع الغاز، أم تخفيف الضغط، أم التقاط الشظايا؟
هل سيتم تركيب المكون عن طريق اللحام، أم التثبيت بالضغط، أم القولبة الفوقية، أم اللصق، أم الإدخال، أم التثبيت باللولب، أم التثبيت بالموجات فوق الصوتية؟
ما هي الكمية السنوية المتوقعة: 5,000، أم 50,000، أم 500,000، أم 5 ملايين وحدة؟
ماذا يحدث إذا انسدّ المرشح أو تعرض للكسر أو فقد أجزاء منه أو تغيرت الضغوط عليه؟ يرجى الرجوع إلى 20%.
هذا السؤال الأخير مؤلم. جيد. هذا ما ينبغي أن يكون عليه الأمر.
إذا كان الحل هو “توقف المُصنِّع”، فستحتاج إلى درجة واحدة من التعرف. أما إذا كان الرد هو “الجهاز يقيس الجرعات بشكل غير دقيق”، فستحتاج إلى درجة إضافية. وإذا كان الحل هو “تم الكشف عن العميل أو السائق أو مجموعة الإجراءات”، فإن المرشح لم يعد عندئذٍ مجرد مكون بلاستيكي عادي.
عناصر الترشيح البلاستيكية المصنعة من قبل الشركات المصنعة للمعدات الأصلية (OEM) ومشكلة شهادة الموزع
تتوقف عملية تأهيل موردي قطع غيار المرشحات البلاستيكية المصنعة حسب الطلب (OEM) عندما يقتصر تقييم العميل على العينات النموذجية فقط. وتُعد العينات النموذجية خطرة لأنها تُثبت ما يمكن للمورد إنتاجه ببطء، وليس ما يمكنه إنتاجه كل يوم ثلاثاء على نطاق واسع.
يجب أن تتضمن استراتيجية التأهيل الصارمة عينات تجريبية، وعمليات مراقبة تعديل الراتنج، وبيانات قدرة العملية، والاختبارات التدميرية. اسأل عما إذا كانت درجة حرارة التلبيد، ووقت البقاء، وضغط الضغط، وحالة القالب، ودوران المسحوق، ومرحلة ما بعد المعالجة، تُدار وفقًا لنطاقات زمنية مسجلة أم بناءً على “خبرة المشغل”.”
تجربة المشغل لها دورها.
إنها ليست استراتيجية تحكم.
في الأسواق الخاضعة للرقابة، تتزايد الضغوط. فسياسة «نظام إدارة الجودة» التي تتبعها إدارة الغذاء والدواء الأمريكية (FDA) تعمل الآن على مواءمة توقعات جودة الأجهزة الطبية مع معيار ISO 13485:2016، مما يعني أن مراقبة المخاطر، وضوابط الموردين، والالتزام بضوابط نقل التصميم أصبحت أمورًا أكثر أهمية بالنسبة للمكونات التي تدخل في صناعة الأجهزة النهائية. كما ينطبق نفس المنطق خارج نطاق الأجهزة الطبية: إذا كان المكون يؤثر على الأداء، فيجب التعامل معه كعنصر خاضع للرقابة.
وينطبق الأمر نفسه على سلسلة التوريد. فقد أفادت وكالة رويترز في عام 2024 بأن الاضطرابات التي شهدتها منطقة البحر الأحمر دفعت السفن إلى الالتفاف حول رأس الرجاء الصالح في أفريقيا، مما تسبب في تأخيرات واسعة النطاق في الموانئ، وارتفاع أسعار الشحن، وازدحامًا في آسيا، بما في ذلك سنغافورة وشنغهاي. وقد تعلمت الشركات المصنعة للمعدات الأصلية الدرس القديم مرة أخرى: ضرورة توفير مصدرين بديلين للأجزاء الصغيرة، لأن توقف جزء صغير واحد كفيل بإيقاف عمل الشركة بأكملها.
المرشحات البلاستيكية المسامية الملبدة ليست “أفضل بكثير” من أي نوع آخر من المرشحات. لكنها تكون أفضل بكثير عندما تتطلب المهمة هندسة صلبة، وحجمًا صغيرًا، وترشيحًا معتدلًا، وتدفقًا منظمًا، وبنية بلاستيكية متوافقة كيميائيًا.
وهذا هو المقارنة التي سأعرضها على مصمم أحد مصنعي المعدات الأصلية قبل تجميد التصميم:
نوع المرشح
أفضل حالة استخدام
الصلابة
نقطة الضعف
مطابقة مع مواصفات الشركة المصنعة الأصلية (OEM)
مرشحات بلاستيكية مسامية متكلسة
فتحات التهوية، والمحددات، والموزعات، ومرشحات السوائل أو الغازات المدمجة
ثابت الشكل، سهل الحمل، مخصص حسب الاحتياجات، يتمتع بقدرة جيدة على تكرار النتائج
ليس الخيار الأمثل للتنقية المطلقة فائقة الدقة
مثالي لعناصر المعدات المدمجة
مرشحات البولي إيثيلين القابلة للنفاذ
فتحات التهوية، أنظمة معالجة المياه، مكونات التحليل، المضخات
بأسعار معقولة ومقاومة للمواد الكيميائية
قيود مستويات الحرارة مقارنةً بالمعادن أو البوليمرات الفلورية
التحديد الافتراضي الثابت
مرشحات غشائية مطوية من مادة البولي بروبيلين (PP) / البولي تيترافلوروإيثيلين (PTFE)
هواء معقم، ترشيح ممتاز للسوائل، تلميع
مساحة سطح كبيرة وقدرة عالية على الاحتفاظ بالجسيمات الدقيقة
المطالبات بتوفير المساكن ومساحات أكبر
أفضل للأنظمة التي تعمل بالخراطيش
مرشحات عميقة من مادة البولي بروبيلين المصهورة بالنفخ
الترشيح الأولي والعلاج بالماء
تعبئة عميقة بأسعار معقولة
تصميم أكبر حجمًا وأقل تكاملاً
مثالي للخراطيش القابلة للتبديل
مرشحات من الفولاذ الملبد SS316
العمل في ظروف الضغط العالي والحرارة العالية والبيئات القاسية
متينة وقابلة للتنظيف
ارتفاع التكلفة والوزن
الأفضل للمنصات الصناعية القاسية
تم تشغيل مرشحات الكربون المكتلة
التفضيل، الرائحة، الكلور، امتصاص المواد العضوية
خصائص الوسائط الامتصاصية
ليس في الأساس فتحة تهوية/مرشحًا هيكليًّا من الشركة المصنعة للمعدات الأصلية (OEM)
الأفضل لخراطيش معالجة المياه
ولهذا السبب فإن... مرشح مياه بكتلة كربونية يتم تشغيله حسب الطلب لا ينبغي الخلط بينه وبين المرشح البلاستيكي المسامي المُتلبَّد. فالكتلة الكربونية تتعلق بالامتصاص وجودة المياه. أما البلاستيك المسامي فيتعلق عادةً بالهيكل، والتدفق، والتهوية، والانتشار، والتحكم في الجسيمات.
وعندما يتعلق الأمر بالهواء المضغوط أو الهواء النظيف والمعقم، فإن وسائط الترشيح لا تمثل سوى نصف النظام. أ غلاف مرشح من الفولاذ المقاوم للصدأ SS304 أو SS316 لتنقية الهواء المضغوط يمكن أن يحدد ما إذا كان التركيب صالحًا للعمل، وقابلًا للتنظيف، ومصممًا لتحمل الضغط، ومطابقًا للمعايير من وجهة نظر المراجع.
كيفية اختيار المرشحات البلاستيكية المسامية الملبدة لتطبيقات تصنيع المعدات الأصلية (OEM)
لاختيار المرشحات البلاستيكية الملبدة القابلة للنفاذية لاستخدامات تصنيع المعدات الأصلية (OEM)، يجب تحديد السائل، والهدف من الترشيح، وطريقة فحص أبعاد المسام، ومعدل التدفق، وانخفاض الضغط، وتوافق المواد، وطريقة التركيب، ومتطلبات التحقق من الصحة، وعملية مراقبة التغييرات لدى المورد قبل الموافقة على العينات.
هذه هي الإجابة المختصرة. أما الإجابة المفيدة فهي أكثر إزعاجًا.
لا تسمح للمورد باختيار حجم المسام بمفرده. لا توافق على عينة دون معلومات عن معدل التدفق. لا تفترض أن اختصار “PE” يشير دائمًا إلى نفس عائلة الراتنجات. لا تغفل عن المواد الملونة. ارفض مصطلح “جودة غذائية” دون أساس فعلي. لا تستخدم مادة PTFE أو PVDF بشكل عشوائي عندما تكون الوثائق التنظيمية محدودة. لا تسمح بقبول استبدال مرشح تم التحقق من صلاحيته بمكون أرخص ثمناً يشبهه من الناحية الشكلية.
لدي قاعدة أساسية: إذا كان المرشح يؤثر على الإجراء، أو يحمي الأداة، أو يؤثر على منحنى الضغط، فإنه يجب إدراجه في قائمة التحقق من المكونات الخاضعة للرقابة.
جزء صغير. فائدة كبيرة.
تحذير بشأن عروض أسعار المرشحات البلاستيكية المسامية المُتلبَّدة
من السهل اكتشاف عرض الأسعار الضعيف إذا كنت تعرف الأماكن التي يخفي فيها الموزعون العوامل غير المتوقعة.
توقع ما يلي:
“تصنيف الميكرون” بدون طريقة اختبار.
لا توجد معلومات عن درجة جودة المادة أو بيانات المنتج.
لا توجد بيانات عن الحجم الأمثل للمسام.
لا يوجد منحنى انخفاض الضغط.
لا توجد إمكانية كبيرة لتتبع المنتج.
لم يتم إجراء تقييم لمقاومة الرسوم التوضيحية.
لا توجد استراتيجية لتقديم العينات بخلاف النماذج الأولية المختارة بعناية.
لا تتناول هذه المحادثة أيًا من عمليات اللحام أو التثبيت بالضغط أو اللصق أو القولبة الفوقية.
لا توجد حلول بشأن المواد القابلة للاستخلاص أو المضافات أو التنظيف.
لا توجد اتفاقية للتحكم في التغييرات.
لا توجد أرقام تتعلق بالقدرة التصنيعية.
لا توجد متطلبات تتعلق بنظافة العبوة.
والمفضلة لديّ شخصيًا: “مثل العينة التي قدمتها”.”
هذه الجملة يجب أن تثير قلق كل مهندس في شركات تصنيع المعدات الأصلية. إن إعادة تصميم مكون مسامي استنادًا إلى نموذج مستعمل ليس عملاً هندسيًّا؛ بل هو «علم آثار تجاري» مصحوبًا بطلب شراء.
حقيقة التكلفة: لماذا يصبح الفلتر الأرخص ثمناً عادةً مكلفاً في النهاية
غالبًا ما توفر المرشحات البلاستيكية المسامية الأقل تكلفة بعض المال على مستوى سعر الوحدة، لكنها تتسبب في خسائر في جوانب أخرى. ففي الأجهزة المصنعة من قبل الموردين الأصليين (OEM)، تؤدي عناصر الترشيح غير الملائمة إلى تكبد تكاليف خفية من خلال نفايات التركيب، ومعايرة التدفق غير المنتظمة، ومكالمات الخدمة الميدانية، والشكاوى المتعلقة بالتلوث، وعمليات الفرز لدى الموردين، والشحن الجوي الطارئ، وإعادة التصميم.
يمكن أن يكون التوفير بمقدار $0.06 فعليًّا.
وكذلك يمكن أن يكون الإجراء التصحيحي $60,000.
لا شك أن السعر لا يزال عاملاً مهمًا. فلا أحد في مجال التوريد للمصنعين الأصليين (OEM) يتقاضى راتبه ليقدّر المكونات عالية الجودة بناءً على عوامل عاطفية. لكن يجب تقييم السعر بعد أن يتحقق المورد من قابلية التكرار، وإمكانية تتبع المنتج، ودقة الأبعاد، وملاءمة التطبيق.
سؤال أفضل بكثير: ما هو ثمن صفقة كبيرة فاشلة واحدة ضمن أجهزتك المكتملة؟
أفضل المرشحات البلاستيكية القابلة للنفاذية لتطبيقات تصنيع المعدات الأصلية (OEM): قائمتي المختصرة التي تعكس رأيي الشخصي
تُعد المرشحات البلاستيكية القابلة للنفاذ الأكثر فعالية في تطبيقات تصنيع المعدات الأصلية (OEM) عادةً عناصر مصنوعة من البولي إيثيلين (PE) أو البولي بروبيلين (PP) المُتُكلسة حسب الطلب، وذلك عندما تتطلب الأجهزة تصميمًا مدمجًا ودورانًا مستقرًا ودرجة ترشيح معتدلة. أما في حالة المواد الكيميائية الأكثر قسوة، فقد يكون من المبرر اللجوء إلى بدائل من البوليمرات الفلورية؛ أما في حالات الحرارة أو الضغط المرتفعين، فإن الفولاذ المُتُكلس يُعد عادةً الخيار التصميمي الأفضل بكثير.
رأيي؟
يحتاج العديد من مصنعي المعدات الأصلية (OEM) إلى البدء باستخدام مرشحات البولي إيثيلين القابلة للنفاذية، ما لم تنص التركيبة الكيميائية أو مستوى درجة الحرارة أو المتطلبات التنظيمية على خلاف ذلك. البولي إيثيلين (PE) مادة بسيطة، وهذه البساطة تعد ميزة رائعة عند تصنيع 100,000 آلة. يجب أخذ البولي بروبيلين (PP) في الاعتبار عند التعامل مع المياه والمواد الكيميائية وظروف درجات الحرارة. أما البولي تيترافلوروإيثيلين (PTFE) فيجب التعامل معه كخيار مكلف ويتطلب الكثير من الإجراءات الإدارية، وليس كخيار افتراضي. وينبغي إدراج المعدن المقسوم غير القابل للصدأ في النقاش عندما يُفرض استخدام البلاستيك في مهمة لا يناسبها بوضوح.
تتوقف المرشحات عن العمل بصمت في البداية. ثم بصوت عالٍ.
الأسئلة المتداولة
ما هي المرشحات البلاستيكية المسامية الملبدة؟
المرشحات البلاستيكية الملبدة القابلة للنفاذ هي أجزاء ترشيح صلبة تُصنع عن طريق ربط جزيئات مسحوق البلاستيك مباشرةً في هيكل قابل للنفاذ يتم التحكم فيه، وذلك لتمكين تدفق الهواء أو الغاز أو السوائل. وتستخدمها الشركات المصنعة للمعدات الأصلية (OEM) لأغراض احتجاز الجسيمات، والتهوية، والانتشار، وتقييد التدفق، وتخفيف الضوضاء، والدمج المدمج داخل تركيبات الأجهزة.
وتُصنع هذه المرشحات عادةً من مادة البولي إيثيلين (PE) أو البولي إيثيلين عالي الكثافة (UHMWPE) أو البولي بروبيلين (PP) أو البولي تيترافلوروإيثيلين (PTFE) أو البولي فينيل فلوريد (PVDF). وتتمثل العوامل الحاسمة في حجم المسام، والتسربات في الهيكل، وانخفاض الضغط، والتوافق الكيميائي، والتفاوت المسماري، والمعايير الصحية. وفي تطبيقات تصنيع المعدات الأصلية (OEM) الشاقة، ينبغي التعامل مع المرشح باعتباره عنصرًا هندسيًّا وظيفيًّا، وليس مجرد ملحق بلاستيكي عادي.
كيف يمكنني اختيار المرشحات البلاستيكية الملبدة القابلة للنفاذية لأدوات تصنيع المعدات الأصلية (OEM)؟
اختر المرشحات البلاستيكية الملبدة القابلة للنفاذية من خلال مطابقة المواد، وبنية المسام، ومعدل التدفق، وانخفاض الضغط، والشكل الهندسي، والتوافق الكيميائي، ومتطلبات التحقق مع دورة تشغيل المعدات الفعلية. ويبدأ الاختيار الأمثل بالنظر إلى السائل، ومستوى درجة حرارة التشغيل، ومخاطر التلوث، وطريقة التركيب، وعواقب الفشل.
على سبيل المثال، قد تكون المرشحات المصنوعة من البولي إيثيلين القابل للنفاذية مناسبة لفتحات التهوية والأجزاء التي تتلامس مع الماء، في حين أن مادة PP قد تكون مناسبة للاستخدام مع السوائل الأكثر سخونة. أما مادتي PTFE أو PVDF فيمكنهما تحمل التعرض لمواد كيميائية أكثر تآكلًا. ويجب أخذ الفولاذ المقاوم للصدأ المُتكلس في الاعتبار عندما تتجاوز درجة الحرارة أو الضغط أو التعرض للمذيبات الحدود القصوى التي يتحملها البلاستيك.
هل المرشحات المصنوعة من البولي إيثيلين القابلة للنفاذ أفضل بكثير من المرشحات المصنوعة من البولي بروبيلين؟
تُعد مرشحات البولي إيثيلين المسامية عادةً خيارًا أفضل بكثير لتطبيقات مصنعي المعدات الأصلية (OEM) التي تراعي التكلفة وتتطلب المتانة والمقاومة الكيميائية وخصائص التلبيد الثابتة، في حين أن مرشحات البولي بروبيلين قد تكون خيارًا أفضل بكثير للمياه ذات درجات الحرارة المرتفعة أو في بعض البيئات الكيميائية. ويعتمد الخيار الأفضل على التركيب الكيميائي للسائل ودرجة حرارة التشغيل ومتطلبات حجم المسام وصعوبة الكشف.
عادةً ما يُفضل استخدام البولي إيثيلين (PE) في فتحات التهوية، والمرشحات الصغيرة للسوائل، ومعدات التشخيص، وذلك لكونه خيارًا موثوقًا واقتصاديًا. أما البولي بروبيلين (PP) فيُستخدم عندما تتجاوز المتطلبات الكيميائية أو الحرارية حدود الملاءمة الأساسية للبولي إيثيلين. ولا ينبغي قبول أي من هاتين المادتين دون إجراء اختبارات تدفق وتوافق فعلية.
هل يمكن للمرشحات البلاستيكية الملبدة القابلة للنفاذ أن تحل محل المرشحات الغشائية المطوية؟
يمكن للمرشحات البلاستيكية الملبدة القابلة للنفاذ أن تحل محل المرشحات ذات الطبقات الغشائية المطوية فقط عندما يتطلب التطبيق هيكلاً غير مرن، أو امتصاصاً ضئيلاً، أو فتحة تهوية، أو انتشاراً، أو تنقية معتدلة، بدلاً من الاحتجاز التام للجسيمات فائقة الدقة. وتظل المرشحات ذات الأغشية المطوية خياراً أفضل بكثير لمهام الترشيح عالية الكفاءة، أو المعقمة، أو التي تتطلب ترشيحاً دون الميكرون.
تم تصميم خرطوشة غشاء مطوية من مادة PP/PTFE بسماكة 0.2 ميكرومتر من أجل الترشيح الدقيق وتوفير مساحة ترشيح كبيرة. أما المرشح البلاستيكي المسامي المُتلبَّد، فيُصمم عادةً بهدف ضمان الشكل المناسب والمتانة والتدفق المنظم، فضلاً عن إمكانية دمجه مباشرةً في أجهزة الشركات المصنعة للمعدات الأصلية (OEM). ويؤدي الخلط بين هذين النوعين إلى مواصفات رديئة.
ما هو حجم المسام الذي ينبغي على الشركات المصنعة للمعدات الأصلية (OEM) تحديده؟
ينبغي على الشركات المصنعة للمعدات الأصلية (OEM) تحديد أبعاد المسام باستخدام طريقة فحص محددة، والحد الأقصى لحجم المسام، ودرجة المسام الصغيرة، ومعدل التدفق، ومتطلبات انخفاض الضغط، بدلاً من الاعتماد على رقم ميكرون واحد فقط. فالمواصفات الكاملة تمنع الموزعين من تفسير “20 ميكرون” بطرق مختلفة خلال عمليات الإنتاج على نطاق واسع.
بالنسبة للأجهزة الحيوية، يجب تضمين معلومات حول التسربات في الهيكل، ونقطة الفقاعة أو بيانات «المساواة في النزاهة» حيثما كان ذلك مناسبًا، وسماكة الوسط، ومقاومة الأبعاد، والمعايير الصحية، ودرجة جودة المنتج، وإمكانية تتبع الدفعة. فالهدف ليس مجرد التنقية، بل تحقيق كفاءة قابلة للتكرار في أداء الأجهزة.
هل المرشحات البلاستيكية الملبدة المصنوعة حسب الطلب باهظة الثمن؟
عادةً ما تكون المرشحات البلاستيكية الملبدة المصممة حسب الطلب ميسورة التكلفة عند إنتاجها بكميات المصنعين الأصليين للمعدات (OEM)، إلا أن متطلبات الأدوات، والتصديق، وضوابط الجودة، والفحص قد تؤدي إلى ارتفاع تكلفة المشروع في مراحله المبكرة. وتعتمد الجدوى الاقتصادية الفعلية للمشروع على الشكل الهندسي، وحجم المسام، ونوع المادة، والتفاوت المسموح به، والحجم السنوي للإنتاج، ومتطلبات النظافة الصحية، وتوقعات جودة المورد.
قد يتحول الحل المنخفض التكلفة للتخلص من انخفاض الضغط غير المنضبط إلى خيار مكلف في نهاية المطاف، وذلك بسبب الخردة، وانحراف المعايرة، ومطالبات الضمان، وأعطال المناطق. يجب على مصنعي المعدات الأصلية مقارنة التكلفة الإجمالية للملكية، وليس مجرد سعر الوحدة.
تحدث إلى أحد مصممي الفلاتر قبل تثبيت التصميم
إذا كانت أدواتك تتطلب مرشحات بلاستيكية متكلسة قابلة للنفاذ، أو مرشحات بولي إيثيلين قابلة للنفاذ، أو مرشحات بلاستيكية متكلسة مصممة خصيصًا، أو عناصر مرشحات بلاستيكية أخرى من مصنعي المعدات الأصلية (OEM)، فلا تنتظر حتى يتم إغلاق قوالب التصنيع ويظهر أول تقرير عن الأعطال.
دعونا ننتقل إلى مناقشة موضوع المرشح.
حدد السائل، ومستوى درجة الحرارة، والضغط، وحجم المسام المستهدف، ومعدل التدفق المتوقع، وتقنية التجميع، والحجم السنوي، ومخاطر الفشل. ثم قارن بين البلاستيك القابل للنفاذ والغشاء المطوي، والبولي بروبيلين المنفوخ بالذوبان، والفولاذ المقاوم للصدأ الملبد، وكتلة الكربون، وبدائل الغلاف الكامل قبل أن يصبح تغيير التصميم مكلفًا.
هل تحتاج إلى مساعدة في اختيار وسائط الترشيح المناسبة لمنصة OEM؟ ابدأ بظروف التشغيل، لا بصفحة الدليل.